
从图纸到交付:机箱机柜制造全流程工序拆解与品控节点解析
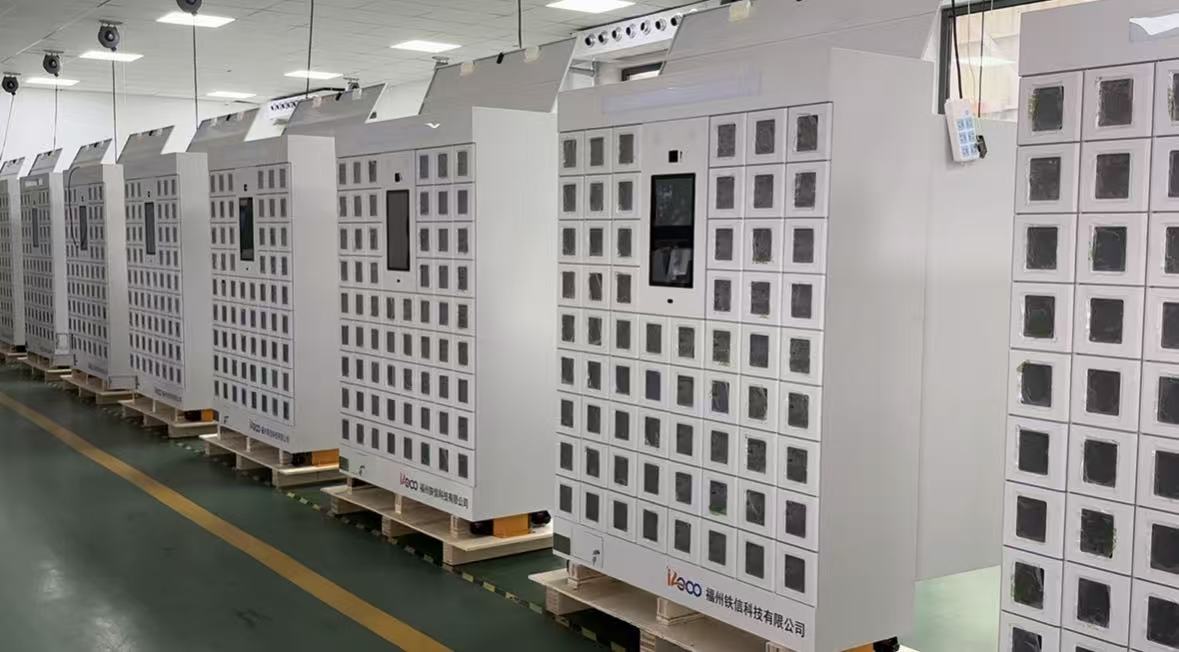
对于服务器系统集成商与自助终端整机厂商而言,机箱机柜的结构品质直接决定整机的散热效率、承重安全与长期运行稳定性。然而,从设计图纸到批量交付之间,究竟经历了哪些工序?每一环节的工艺控制点在哪里?本文以机柜结构制造的全流程为线索,逐段解析生产制造的关键步骤,为正在评估供应商的专业买家提供一份可对照的工艺参考。
第一步:结构设计与工艺评审——量产风险的前置拦截
制造流程的起点并非下料,而是设计与工艺评审。在收到客户图纸或结构需求后,制造方需完成钣金展开、工艺可行性评估与结构强度校核:确认折弯半径是否匹配板材厚度、焊接位置是否便于工装定位、风道布局是否满足服务器散热要求、自助终端外壳是否需预留防破坏结构。此阶段的核心价值在于将量产中可能出现的变形、干涉与装配误差问题拦截在图纸阶段,避免后续返工。
第二步:精密下料——精度起点的控制
下料是结构精度的第一道关口。根据板材材质(冷轧板、镀锌板、不锈钢等)与厚度,通常采用数控激光切割或数控冲床完成下料。激光切割适用于复杂轮廓与多品种小批量,切口平整、热影响区小;数控冲床则在标准化孔位批量加工中效率更优。下料环节需重点管控尺寸公差与切口毛刺,毛刺若未及时处理,将影响后续折弯定位与表面处理质量。
第三步:数控折弯——角度与尺寸一致性的关键
折弯决定机柜框架的立体精度。数控折弯机依据编程顺序逐道成型,需严格控制折弯角度公差与累计尺寸偏差。对于服务器机柜的高承重框架,折弯回弹量的补偿设置尤为关键;对于批量自助终端外壳,则需保证多件之间的一致性,避免装配阶段出现面板错位。折弯后的首件检验与巡检,是此环节品控的核心动作。
第四步:焊接与打磨——结构强度与外观的双重考验
焊接将折弯件连接为完整框架。机柜类产品多采用点焊、CO₂保护焊或氩弧焊,焊接顺序与工装夹具的设计直接影响框架变形量。高承重服务器机柜需重点控制焊缝强度与整体平整度;外观件则需在焊接后经打磨处理消除焊缝痕迹,为表面处理提供均匀基底。焊接变形若控制不当,后续装配阶段将出现门板闭合不严、导轨安装孔位偏移等问题。
第五步:表面处理——防护性能与外观品质的定型
表面处理决定机柜的耐腐蚀能力与外观质感。常见工艺包括喷塑(静电粉末喷涂)、喷粉与氧化处理。前处理(除油、除锈、磷化)的彻底程度直接影响涂层附着力;喷涂膜厚需按防护等级要求管控,户外自助终端通常需更高的膜厚与耐候性标准。批量订单还需关注色差控制,确保多批次产品外观一致。
第六步:整机装配与检验——交付前的最后关口
完成表面处理的结构件进入装配环节:安装导轨、门锁、风扇模块、理线架等配件,自助终端则需完成屏幕支架、支付模块、凭条打印等结构位的装配与联调。出厂前需完成尺寸复检、门板开合测试、承重抽检与外观全检,部分场景还需配合客户完成防护等级与EMC相关测试。此环节的检验记录与追溯能力,是买家评估供应商品质管理体系的重要依据。
全流程视角下的供应商选型启示
从上述流程可见,机箱机柜制造并非单一工序的堆叠,而是设计评审、下料、折弯、焊接、表面处理与装配检验多环节的精度传递链条——任一环节的公差失控都会向下游累积。对于专业买家而言,评估供应商时应重点关注其工艺评审能力、关键工序的品控节点设置以及全流程追溯体系,而非仅比较单价。具备全流程自主管控能力的制造方,在交期确定性与批量品质一致性上更具保障。


